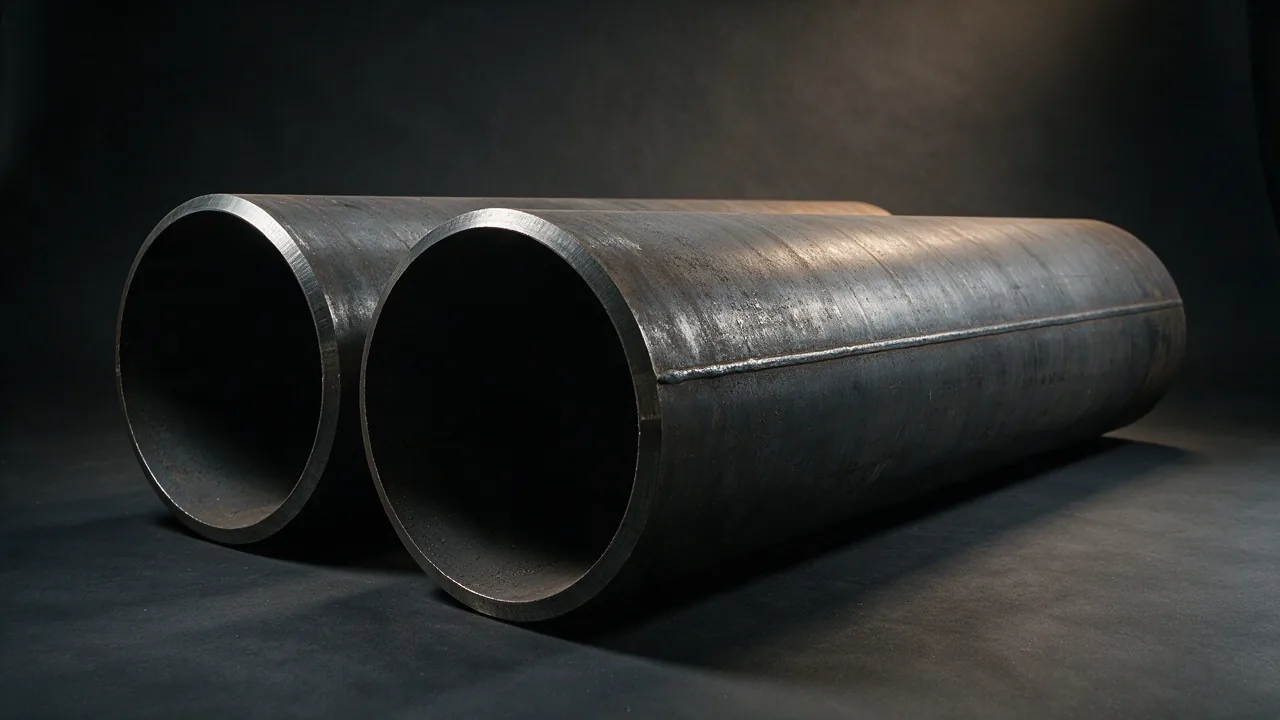
Tubería de línea soldada por arco sumergido longitudinal según API 5L, grados B a X80, de 16 a 60 pulgadas. La opción estándar para líneas principales de transmisión de gran diámetro y alta presión.
- Norma: API 5L, ISO 3183, ASME B36.10
- Grados: Grado B, X42, X52, X60, X65, X70, X80
Especificaciones
| Diámetro exterior | 16" - 60" (406 - 1524 mm) |
|---|---|
| Espesor de pared | 6 - 50 mm |
| Largo | 6 m, 12 m, o a medida hasta 18 m |
| Extremos | Extremo biselado, extremo liso |
| Tratamiento superficial | Pintura negra, 3PE/3LPE, FBE, 3PP, revestimiento de concreto |
| Proceso de fabricación | Soldadura por arco sumergido longitudinal, conformado JCOE o UOE |
| Clase de presión | Servicio de transmisión de alta presión |
Respuesta rápida: LSAW significa tubo soldado por arco sumergido longitudinal. En API Spec 5L la designación de proceso es SAWL: una placa de acero se conforma en un cilindro y la costura recta se suelda por arco sumergido. Cuando la costura se suelda tanto del interior como del exterior a menudo se llama DSAW (soldado por arco sumergido doble). LSAW es la ruta habitual para tubería de línea de transmisión de gran diámetro y pared pesada — típicamente 16 a 60 pulg (406–1.524 mm) de OD — en grados B a X80, PSL1 o PSL2. No es lo mismo que SSAW / HSAW (costura helicoidal de bobina) ni ERW / HFW (soldado de alta frecuencia de bobina). Todos los requisitos de abajo se leen de API Specification 5L, 47.ª edición (junio 2026) e ISO 3183. Donde la norma deja un valor al acuerdo, esta página dice Por pedido.
Envíe una consulta — respondemos en un día hábil (lun–vie 09:00–18:00 CST).
Datos rápidos
| Ítem | Suministro típico LSAW / SAWL |
|---|---|
| Forma completa | Soldado por arco sumergido longitudinal |
| Nombre de proceso API 5L | SAWL (SAW longitudinal); COWL si se usa soldadura combinada |
| Alias común | DSAW cuando se aplican pasadas de arco sumergido en DI + DE |
| Materia prima | Placa de acero (no bobina) |
| Rutas de conformado | UOE o JCOE (RBE / otras rutas por pedido) |
| Diámetro exterior | Comúnmente 406–1.524 mm (16–60 pulg); algunas acerías hasta ~64 pulg por pedido |
| Espesor de pared | Comúnmente 6–50 mm; paredes mayores por pedido |
| Longitud | 6 m, 12 m, hasta ~12,5–18 m por pedido |
| Grados | B, X42, X46, X52, X56, X60, X65, X70, X80 (ISO L245–L555) |
| PSL | PSL1 o PSL2; anexo amargo H / costa afuera J en PSL2 |
| Extremos | Liso / biselado (bisel API 5L); extremos roscados no son una característica de producto LSAW por encima del Grado B y son poco comunes en estos diámetros |
| END de costura | Ultrasónico en la costura SAW; inspección radiográfica de cada extremo de tubo por ≥ 200 mm |
| Hidrostática | Cada tubo |
| Certificado | EN 10204 3.1 estándar; 3.2 / testigo de tercera parte por pedido |
Atajos de tipo de tubo en este sitio: Sin costura · ERW · LSAW · SSAW. Las tablas completas de química y tenacidad viven en las páginas de grado y la guía de especificación API 5L.
Qué significan LSAW, SAWL y DSAW
Compradores, acerías y documentos de licitación usan tres etiquetas para casi la misma familia de producto:
| Etiqueta | Qué significa | Úsela cuando |
|---|---|---|
| LSAW | Nombre de marketing / industria: tubo soldado por arco sumergido longitudinal | RFQ, búsquedas de proveedor, consultas de «forma completa de tubo lsaw» |
| SAWL | Código de proceso de fabricación de API 5L / ISO 3183 para SAW longitudinal | Órdenes de compra, MTC, alcance de monograma |
| DSAW | Soldado por arco sumergido doble — típicamente una pasada en el DI más una pasada en el DE en la misma costura longitudinal | Especificaciones que heredaron terminología antigua de EE. UU.; trate como SAWL salvo que la OC diga otra cosa |
| HSAW | SAW helicoidal (espiral) — misma familia que SSAW, no LSAW | No sustituya por SAWL en una OC de transmisión |
DSAW es una práctica de soldadura, no una escalera de grado API separada. Casi todo el tubo de línea LSAW moderno se suelda por ambos lados. Pedir «DSAW X65 PSL2» sin decir API 5L / ISO 3183 aún deja química, tenacidad y END abiertos — escriba la designación API completa.
LSAW parte de placa. El espesor de pared lo fija la placa, no el calibre de bobina, por eso la tubería de transmisión de pared pesada y gran OD es normalmente LSAW en lugar de ERW. El tubo espiral también usa soldadura por arco sumergido, pero la costura es helicoidal y la materia prima es bobina — véase la nota LSAW frente a SSAW y la tabla de comparación de abajo.
Cómo se fabrica el tubo LSAW (UOE y JCOE)
Dos rutas de conformado dominan la producción API 5L SAWL. Ambas terminan con soldadura por arco sumergido de la costura longitudinal y, en la mayoría de las acerías de tubería de línea, expansión mecánica.
UOE
- Los bordes de la placa se engarzan / preparan.
- Una prensa en U forma la forma de U.
- Una prensa en O cierra el círculo.
- La costura longitudinal se suelda SAW (típicamente DI y luego DE, o en tándem).
- El tubo se expande mecánicamente (la «E») para fijar el diámetro, mejorar la redondez e introducir una deformación plástica controlada.
UOE conviene a corridas de alta volumen y medida continua y es común en grandes programas de transmisión de gas.
JCOE
- Los bordes de la placa se fresan / preparan.
- La placa se prensa paso a paso en forma de J, luego C, luego O en una prensa de conformado.
- La soldadura de costura y la expansión siguen como arriba.
JCOE es flexible en combinaciones de OD × pared y se usa ampliamente para medidas específicas de proyecto, paredes más pesadas y lotes más pequeños. Ninguna ruta es «más fuerte» por sí misma — el grado, la condición de entrega (a menudo M termomecánica para PSL2 soldado), el procedimiento de soldadura y el END deciden la aptitud para el servicio.
| Tema | UOE | JCOE |
|---|---|---|
| Estilo de conformado | Prensa en U + prensa en O | Prensado progresivo J-C-O |
| Mejor ajuste | Corridas largas, programa de OD estable | Medidas mixtas, pared pesada, lotes de proyecto |
| Expansión | Expansión mecánica después de soldar | Expansión mecánica después de soldar |
| Objetivo dimensional | Excelente redondez y control de OD después de expandir | Excelente redondez y control de OD después de expandir |
| Qué poner en el RFQ | Ruta de conformado si la especificación del proyecto la congela; si no, opción de la acería | Igual |
Otros nombres que puede ver (RBE — expansión por doblado de rodillos, y similares) son variantes específicas de acería. Si una especificación de proyecto nombra una ruta, congélela en la OC; si no, acepte el procedimiento SAWL calificado de la acería.
LSAW frente a SSAW frente a ERW frente a sin costura
| Ruta | Costura | Materia prima | Banda de OD típica | Rol de presión / fractura | Costo relativo |
|---|---|---|---|---|---|
| LSAW (SAWL) | SAW longitudinal recta (a menudo DSAW) | Placa | ~16–60 pulg (hasta ~64 pulg por pedido) | Preferido para transmisión de gas / petróleo de alta presión a gran OD | Medio |
| SSAW / HSAW (SAWH) | SAW helicoidal | Bobina | OD muy grande económico | Agua, lodos, gran diámetro de menor presión; verifique límites de clase de código | Menor a OD ultra grande |
| ERW / HFW | Soldadura longitudinal de alta frecuencia | Bobina | OD pequeño a medio | Distribución, recolección, tubería de línea de presión media | Menor a OD medio |
| Sin costura (SMLS) | Sin costura | Tocho | OD pequeño a medio (sin costura grande es escaso / costoso) | Recolección amarga, alta presión de diámetro pequeño, especialidad Q&T | Mayor |
Reglas prácticas que ahorran retrabajo:
- Por encima de NPS 24, el sin costura escasea y los límites de ancho / espesor de bobina de ERW muerden — LSAW o SSAW toman el relevo.
- Para transmisión de gas de alta presión con cláusulas de control de fractura, LSAW PSL2 es la respuesta por defecto de gran OD; el SSAW puede permitirse aún en secciones de clase menor o agua — confirme contra el código de diseño, no un folleto.
- No compare «tracción LSAW vs tracción SSAW». El límite elástico mínimo especificado y la tracción vienen del grado (X52, X65…), no de la ruta de conformado. Las tablas de folleto que publican una banda de tracción para «LSAW» y otra para «SSAW» son marketing, no API 5L.
Páginas de proceso en profundidad: tubo ERW, tubo SSAW, tubería de línea sin costura, LSAW frente a SSAW.
Gama de suministro que cotizamos
| Parámetro | Rango que cotizamos regularmente | Notas |
|---|---|---|
| Diámetro exterior | 406–1.524 mm (16–60 pulg) | OD mayor por pedido cuando exista la ranura de la acería |
| Espesor de pared | 6–50 mm | Pared mayor por pedido |
| Longitud | 6 m, 12 m; hasta ~18 m | Aplican límites de embarque y línea de recubrimiento |
| Grados | B – X80 | Véase la escalera de abajo; páginas de grado para química completa |
| PSL | PSL1 / PSL2 | Anexo H / J solo en PSL2 |
| Extremos | Liso o biselado | Bisel a API 5L / plano de proyecto |
| Superficie | Desnudo, barniz, FBE, 3LPE/3LPP, 3PP, CWC | Véase tubo recubierto |
Referencia de OD (pulg ↔ mm)
| NPS / pulg | OD mm | NPS / pulg | OD mm |
|---|---|---|---|
| 16 | 406,4 | 36 | 914 |
| 18 | 457 | 40 | 1.016 |
| 20 | 508 | 42 | 1.067 |
| 22 | 559 | 48 | 1.219 |
| 24 | 610 | 52 | 1.321 |
| 26 | 660 | 56 | 1.422 |
| 28 | 711 | 60 | 1.524 |
| 30 | 762 | 64 | 1.626 |
| 32 | 813 | — | — |
64 pulg (1.626 mm) aparece en algunas tarjetas de acería; trátelo como por pedido, no una afirmación de stock.
Las combinaciones exactas de OD × pared dependen de la disponibilidad de placa y la capacidad de expansión / hidrostática de la acería. Envíe la pared de diseño y confirmamos una ranura de laminado / conformado.
Grados para tubería de línea LSAW (mínimos de la 47.ª edición)
El grado fija la resistencia mínima. PSL2 también fija techos. Los valores de abajo son los mínimos especificados de API 5L / ISO 3183 (y máximos PSL2) usados en nuestras páginas de grado — no las cifras redondeadas de folleto que aún aparecen en muchas hojas de proveedor.
| Grado (ISO) | SMYS mín MPa (psi) | SMTS mín MPa (psi) | Límite elástico máx PSL2 MPa | Tracción máx PSL2 MPa |
|---|---|---|---|---|
| Grado B (L245) | 245 (35.500) | 415 (60.200) | 450 | 655 |
| X42 (L290) | 290 (42.100) | 415 (60.200) | 495 | 655 |
| X46 (L320) | 320 (46.400) | 435 (63.100) | 525 | 760 |
| X52 (L360) | 360 (52.200) | 460 (66.700) | 530 | 760 |
| X56 (L390) | 390 (56.600) | 490 (71.100) | 545 | 760 |
| X60 (L415) | 415 (60.200) | 520 (75.400) | 565 | 760 |
| X65 (L450) | 450 (65.300) | 535 (77.600) | 600 | 760 |
| X70 (L485) | 485 (70.300) | 570 (82.700) | 635 | 760 |
| X80 (L555) | 555 (80.500) | 625 (90.600) | 705 | 825 |
Correcciones que los compradores deben hacer en hojas de datos competidoras:
- Los mínimos son 360 / 460 para X52, no 359 / 455; 415 / 520 para X60, no 414 / 517; 450 / 535 para X65; 485 / 570 para X70.
- Los techos de tracción PSL2 de Grado B y X42 son 655 MPa, no 760 MPa. El techo de 760 MPa de PSL2 simple empieza en X52.
- El techo de tracción amargo (Anexo H) es 625 MPa donde aplica el Anexo H — menor que PSL2 simple para X52+.
- Las columnas fijas de «elongación 18 % / 21 %» son incompletas: la elongación de API 5L se calcula del área de probeta y SMTS (
Af = 1940 × Axc^0.2 / U^0.9).
Tablas completas de química, Charpy, amargo y costa afuera: Grado B, X42, X52, X60, X65, X70, pilar especificación API 5L.
Qué grado para qué servicio LSAW
| Servicio | Banda de grado típica | PSL / anexo |
|---|---|---|
| Agua, lodos, gran diámetro de baja presión | B, X42 | A menudo PSL1; el recubrimiento / revestimiento domina la vida |
| Petróleo / condensado en tierra | X42–X60 | PSL2 común |
| Transmisión de gas | X52–X70 | PSL2; DWTT / Anexo G por pedido |
| Gas amargo / multifásico con H₂S | Familia X42MS–X65MS | PSL2 + Anexo H clase A/L/F |
| Costa afuera / costera | Familia X52MO–X70MO | PSL2 + Anexo J |
| Estructural / pilotes (cuando se especifica API 5L) | B–X52 | A menudo PSL1; o ASTM A252 si es solo estructural |
Los grados más altos dejan al diseñador adelgazar la pared para la misma presión de diseño — valioso en gran OD donde cada milímetro de pared son toneladas de acero por kilómetro. Confirme la pared contra pandeo, manejo e instalación, no solo la tensión circunferencial.
PSL1 frente a PSL2 en LSAW
| Tema | PSL1 SAWL | PSL2 SAWL |
|---|---|---|
| Química | Máximos de Tabla 4 | Máximos de Tabla 5 + CE (CEIIW / CEPcm) |
| Resistencia | Solo mínimos | Mínimos + máximos + Y/T (típicamente ≤ 0,93 para OD mayor) |
| Condición de entrega | Opción del fabricante salvo que se pida | Debe coincidir con el sufijo — el LSAW soldado es comúnmente M (termomecánico) |
| Charpy en V | No requerido | Requerido |
| DWTT | No requerido | Cuando se pida / se requiera para tubo soldado D ≥ 508 mm de servicio de gas |
| END de costura | Por Anexo E para SAW | END de costura de longitud completa + trazabilidad más estricta |
| Anexos amargo / costa afuera | No aplicable | Anexo H / J disponible |
| Uso típico | Agua, pilotes, baja presión | Gas, ductos codificados, climas fríos, H₂S, costa afuera |
Lógica lado a lado para cada grado: PSL1 frente a PSL2. La tubería de línea X80 se pide como PSL2 en la práctica normal; no asuma un alcance de monograma PSL1 X80.
Control dimensional después de la expansión
API 5L fija tolerancias de diámetro, ovalización, pared, longitud y rectitud por clase de OD y pared. Después de la expansión mecánica, las acerías LSAW normalmente mantienen:
| Verificación | Qué deben verificar los compradores |
|---|---|
| Diámetro exterior | Dentro de la tolerancia API 5L para la banda de OD; el tubo expandido se juzga después de la expansión |
| Ovalización | Ovalidad de extremo y cuerpo dentro de Tabla 10 / topes de proyecto |
| Espesor de pared | Pared mínima después de tolerancia; no pida «nominal solo» sin una nota de pared mínima |
| Rectitud | ≤ 0,2 % de la longitud salvo que la OC la ajuste |
| Geometría de bisel de extremo | Cara de raíz, ángulo de bisel y resalte por API 5L o el procedimiento de soldadura |
Si un proyecto usa una especificación de propietario más estricta (DNV, ISO, MESC de empresa), adjunte ese documento — API 5L sola puede ser más laxa que la especificación de construcción.
Longitud de soldadura y por qué importa la costura recta
En una junta LSAW la soldadura es una generatriz del cilindro. En SSAW la longitud de costura helicoidal por metro de tubo es mayor — a menudo discutida como aproximadamente 1,5–2× la longitud del tubo según el ángulo de conformado. Más longitud de soldadura significa más pista de END y más sitios de reparación potenciales por kilómetro. Ese es un argumento de fabricación e inspección, no una afirmación de que el acero SSAW sea «más débil» al mismo grado.
| Tema | LSAW | SSAW / HSAW |
|---|---|---|
| Orientación de costura | Paralela al eje del tubo | Hélice a través de la dirección circunferencial |
| Longitud de soldadura / m de tubo | ≈ 1,0 × longitud del tubo | ≈ 1,5–2,0 × longitud del tubo (depende del ángulo) |
| Materia prima | Placa | Bobina |
| Rol de presión típico | Transmisión de alta presión | Agua / gran diámetro de menor presión |
Instantánea Charpy y DWTT para LSAW PSL2
Los promedios Charpy de PSL2 de la Tabla 8 de API 5L para grados ≤ X60 (L415); los grados más altos usan sus propias columnas en las páginas de grado:
| Diámetro exterior | Promedio mínimo de CVN de probeta completa |
|---|---|
| ≤ 762 mm | 27 J (20 ft·lbf) |
| > 762 a 2.134 mm | 40 J (30 ft·lbf) |
Cualquier probeta individual ≥ 75 % del promedio. Temperatura por defecto 0 °C salvo que la OC fije menor. Para tubo soldado con D ≥ 508 mm, el ensayo de desgarro por caída de peso con ≥ 85 % de cizalladura puede requerirse para servicio de gas. Las energías de detención de fractura del Anexo G para gas rico son por pedido — véase la guía de especificación API 5L.
Inspección y ensayos que importan en LSAW
END de costura de soldadura (Anexo E, SAW)
Para costuras SAW, API 5L requiere inspección ultrasónica de la soldadura (la inspección radiográfica puede reemplazar la UT solo por acuerdo). Además, para tubo SAW y COW la soldadura en cada extremo del tubo se inspeccionará por el método radiográfico por un mínimo de 200 mm (8,0 pulg). La UT automatizada que deja una banda de extremo no ensayada debe completarse manual/semiautomáticamente o cortar el extremo. El tubo expandido en frío se inspecciona después de la expansión.
| Verificación | PSL1 SAWL | PSL2 SAWL |
|---|---|---|
| Análisis de colada / producto | Sí | Sí + CE |
| Tracción de cuerpo + costura | Sí | Sí + Y/T donde se requiera |
| Doblado guiado (SAW) | Sí | Sí |
| CVN cuerpo / soldadura / ZAC | Si se acuerda | Requerido |
| DWTT | Si se acuerda | Cuando se requiera (soldado D ≥ 508 mm) |
| Hidrostática | Cada tubo | Cada tubo |
| UT de costura (+ RT de extremo ≥ 200 mm) | Patrón requerido por Anexo E | Longitud completa + trazabilidad |
| UT de cuerpo completo / UT de placa | Por pedido / calidad de placa | A menudo especificado en ITP de transmisión |
| Dureza | No es un límite general de PSL2 | Anexo H ≤ 250 HV10; Anexo J ≤ 270 HV10 cuando esos anexos apliquen |
Las hojas de datos que dicen «PSL1 = UT por puntos solo» subestiman el Anexo E para SAW. Las hojas que imprimen «dureza ≤ 250 HV10» como regla universal de PSL2 están copiando un límite amargo en servicio dulce.
Hidrostática
Cada longitud se hidroprueba. La presión estándar usa P = 2 S t / D con S una fracción de SMYS que depende del OD, con tope en las tablas estándar (techo comúnmente discutido 20,5 MPa para la prueba estándar salvo que se pida una presión «TESTED» mayor). La presión registrada pertenece al MTC.
Expansión mecánica
La expansión después de soldar mejora la tolerancia de OD y la redondez e introduce una pequeña deformación plástica (las acerías a menudo cotizan aproximadamente 0,8–1,5 % — la deformación exacta es específica del procedimiento). La expansión es por lo que se confía en la consistencia dimensional del LSAW en tendidos largos de gas. Si un proyecto prohíbe la expansión o limita la deformación residual, dígalo en el RFQ.
Datos de medida, peso y cédula
LSAW se pide por OD × pared × grado × PSL, no por una «cédula» de plomería sola. Para pesos nominales, series de pared ASME B36.10 y cifras de kg/m use la tabla de dimensiones de tubo y la calculadora de peso. Esta página no vuelca una tabla de cédula completa — las paredes de transmisión de gran OD normalmente se calculan por diseño.
Masa ilustrativa solamente (acero al carbono, extremo liso, aproximado):
| OD | Pared | Aprox. kg/m | Aprox. lb/ft |
|---|---|---|---|
| 16 pulg (406 mm) | 9,53 mm | 94 | 63 |
| 18 pulg (457 mm) | 11,1 mm | 123 | 83 |
| 20 pulg (508 mm) | 12,7 mm | 156 | 105 |
| 24 pulg (610 mm) | 12,7 mm | 189 | 127 |
| 24 pulg (610 mm) | 14,3 mm | 211 | 142 |
| 28 pulg (711 mm) | 15,9 mm | 274 | 184 |
| 30 pulg (762 mm) | 15,9 mm | 294 | 197 |
| 36 pulg (914 mm) | 19,1 mm | 422 | 283 |
| 42 pulg (1.067 mm) | 19,1 mm | 494 | 332 |
| 48 pulg (1.219 mm) | 20,6 mm | 610 | 410 |
| 56 pulg (1.422 mm) | 22,2 mm | 765 | 514 |
| 60 pulg (1.524 mm) | 25,4 mm | 936 | 629 |
El peso de embarque final sigue el MTC y el recubrimiento. El revestimiento de concreto añade masa sustancial — cote el CWC por separado.
Ejemplos elaborados de hidrostática (ilustrativos)
La hidrostática estándar usa P = 2St/D con S una fracción de SMYS por banda de OD, y la presión de prueba estándar con tope (comúnmente discutida en 20,5 MPa salvo que se pida y marque una presión mayor). Las cifras de abajo son ilustrativas para planificación de consulta — la acería calcula la presión exacta del OD, pared y grado pedidos.
| Grado | OD | Pared | SMYS | S ilustrativo | P ilustrativo |
|---|---|---|---|---|---|
| X52 | 610 mm (24 pulg) | 12,7 mm | 360 MPa | banda 0,85 × SMYS | Cálculo de acería → registrar en MTC |
| X65 | 914 mm (36 pulg) | 15,9 mm | 450 MPa | por factor de Tabla 24 | Cálculo de acería → registrar en MTC |
| X70 | 1.219 mm (48 pulg) | 20,6 mm | 485 MPa | por factor de Tabla 24 | Cálculo de acería → registrar en MTC |
Pida la presión de hidrostática y el tiempo de sostenimiento en el ITP. Si la OC requiere una presión por encima del tope estándar, el tubo se marca en consecuencia cuando la norma lo requiere.
Plazo de entrega, MOQ y documentos
| Ítem | Típico |
|---|---|
| MOQ | Un lote de proyecto / plan de colada de acería; OD mixto en una corrida de recubrimiento por acuerdo |
| Plazo LSAW desnudo | A menudo 4–8 semanas después de la asignación de placa; medidas de programa de stock más rápido cuando están disponibles |
| LSAW recubierto | Añada cola de línea de recubrimiento (3LPE / CWC pueden dominar) |
| Documentos | MTC EN 10204 3.1, gráfico de hidrostática, informes de END, mapa de colada/placa; 3.2 / TPI por pedido |
| Tercera parte | Puntos de testigo de SGS, BV, TUV o inspector del propietario en el ITP |
Recubrimientos y revestimientos
| Sistema | Uso LSAW típico |
|---|---|
| FBE | HDD, coincidencia de accesorios, algo de costa afuera |
| 3LPE / 3LPP | Gas / petróleo enterrados en tierra |
| 3PP | Líneas enterradas de mayor temperatura |
| Revestimiento de concreto (CWC) | Marino, río, flotabilidad negativa |
| Epoxi / revestimiento interno | Agua, lodos, algo de gas |
Detalles y apilamientos: tubo con recubrimiento anticorrosivo. La longitud de cutback, la detección de poros y los ensayos de despegue pertenecen al ITP de recubrimiento, no solo al ITP de tubo.
Calidad de placa antes del conformado
Como LSAW parte de placa, el control de laminaciones e inclusiones en la placa importa tanto como el procedimiento de soldadura. Los ITP de transmisión a menudo añaden:
| Verificación de placa | Por qué está en el ITP |
|---|---|
| Ensayo ultrasónico de placa | Encuentra laminaciones antes de que el conformado desperdicie una junta |
| Calidad Z / a través del espesor cuando se especifica | Crítica para pared pesada y diseños con deformación |
| Química de placa vs cuchara | Confirma CE y objetivos de microaleación para entrega TMCP M |
| Condición de borde después del fresado | Fija el ajuste SAW y el riesgo de falta de fusión |
Rechazar mala placa en el patio es más barato que reparar una junta soldada y expandida.
LSAW amargo y costa afuera
SAWL es una ruta PSL2 permitida para el Anexo H (amargo) y el Anexo J (costa afuera) cuando el grado y el alcance de monograma de la acería incluyen esos anexos.
- Anexo H: pida el nombre de acero amargo completo (por ejemplo X52MS, X65MS) y la clase amarga A, L o F. Dureza ≤ 250 HV10. Ensayos HIC / SSC según se requiera. Techo de tracción 625 MPa para los grados del Anexo H que usan ese tope.
- Anexo J: nombres de acero costa afuera (…MO). Dureza ≤ 270 HV10. Expectativas dimensionales y de END más estrictas.
- Una línea amarga costa afuera debe satisfacer ambos anexos cuando ambos apliquen.
No escriba «tubo NACE» solo en un RFQ API 5L — nombre la clase del Anexo H y el grado amargo PSL2.
Dónde se usa el tubo LSAW
- Líneas principales de transmisión de petróleo y gas de larga distancia
- Bucles de gas de alta presión y colectores de gran diámetro de city-gate
- Ductos costa afuera y costeros (con Anexo J / especificaciones de proyecto)
- Transmisión de agua de alta presión y tubería forzada
- Líneas de lodos y relaves a gran OD
- Pilotes estructurales y tubulares cuando se especifica API 5L SAWL
Marcado y estarcido en juntas LSAW
El marcado de API 5L en cada longitud típicamente incluye fabricante, Monograma API cuando está licenciado, designación (p. ej. API 5L PSL2), nombre de acero del grado, medida, pared, colada / número único y proceso. Para LSAW espere SAWL (o el código de proceso soldado acordado) en el certificado y normalmente en el estarcido. El marcado de doble grado sigue las reglas de banda de grado en las páginas de grado (por ejemplo X52 puede doble-marcar con X46 o X56 por acuerdo — no con Grado B).
| Ítem de marcado | Por qué los compradores lo verifican al recibir |
|---|---|
| Grado + PSL + sufijo de anexo | Debe coincidir con la OC (X65M vs X65MS no es intercambiable) |
| Proceso SAWL | Confirma SAW longitudinal, no SAWH |
| Colada / número de tubo | Liga al MTC y a los informes de END |
| OD × pared | Verificación puntual contra cinta y UT de pared |
| Monograma / licencia | Solo si se pidió producto monogramado |
El estarcido de pintura debe sobrevivir al manejo hasta la recepción en campo; la ubicación del marcado en tubo recubierto debe acordarse para que el cutback no destruya la trazabilidad.
Condición de entrega M en LSAW soldado
La mayoría de las órdenes de transmisión LSAW PSL2 se colocan como …M (placa TMCP laminada termomecánicamente, soldado). El sufijo M es solo-soldado en API 5L — no existe «X65M sin costura». Si un proyecto pide LSAW Q&T, esa es una ruta de tratamiento térmico especial y debe calificarse por pedido; no asuma que toda acería SAWL ofrece Q en gran OD.
| Sufijo | Significado | Nota LSAW |
|---|---|---|
| R | Como laminado | PSL2 R existe solo para Grado B y X42 — poco común para transmisión LSAW grande |
| N | Normalizado / conformado normalizante | Posible en algunas rutas |
| Q | Templado y revenido | Especialidad de gran OD — confirme capacidad de la acería |
| M | Termomecánico | Valor por defecto para tubo SAWL PSL2 de gas moderno |
Seis errores de compra LSAW que vemos
- Escribir «LSAW» sin SAWL / edición API 5L / PSL. El apodo de proceso ≠ especificación.
- Tratar DSAW como un producto distinto de LSAW. Normalmente describe la misma costura SAW doble longitudinal.
- Comparar «tracción LSAW» de folleto con «tracción SSAW». Pida por grado y PSL; ambas rutas pueden hacer los mismos mínimos X65.
- Aceptar tablas de grado con mínimos 359 / 414 / 448 o tracción máx de Grado B 760 MPa. Use la escalera de la 47.ª edición de arriba.
- Saltarse el lenguaje de radiografía de extremo en el ITP. El Anexo E quiere ≥ 200 mm de RT en cada extremo de tubo SAW.
- Pedir amargo como «PSL2 + NACE» sin clase de Anexo H. La 47.ª edición necesita clase A, L o F.
Factores de costo y plazo de entrega
- El grado y el espesor de placa fijan el costo base; la placa TMCP X70/X80 es un mercado distinto del Grado B.
- PSL2, DWTT, UT de cuerpo completo, Anexo H/J y EN 10204 3.2 añaden tiempo de ensayo.
- El recubrimiento (especialmente 3LPE + CWC) a menudo excede el plazo del tubo desnudo.
- Un OD × pared en un programa UOE continuo es más rápido que cinco rarezas JCOE.
- El flete de longitudes desnudas de 40 ft+ y juntas recubiertas domina el precio entregado en lotes de exportación.
Cotizamos por pedido porque la placa y el flete marítimo se mueven semanalmente. Compare ofertas línea por línea: tubo desnudo, ensayos, recubrimiento, flete, tercera parte.
Suministrar LSAW: cómo trabajamos
Mejor Steel es el agente de exportación de las acerías que conforman y sueldan el tubo: un contrato, una fecha de entrega, acería nombrada en la cotización. Para cada consulta verificamos OD × pared × grado × PSL × anexos contra la 47.ª edición y el alcance de monograma de la acería, luego proponemos UOE o JCOE SAWL (o marcamos cuando SSAW / ERW / sin costura es el mejor ajuste). Antes de producción enviamos un ITP que cubre UT de costura, RT de extremo, hidrostática, CVN/DWTT y cualquier HIC/SSC. Después de producción usted recibe el certificado de inspección y los registros de END antes del embarque.
Lista de verificación de orden LSAW (copie en su RFQ)
Norma / edición: API 5L 47.ª edición (junio 2026) / ISO 3183
Proceso: SAWL (LSAW); DSAW ambos lados salvo que se acuerde otra cosa
Conformado: UOE / JCOE / opción de acería
PSL y grado completo: p. ej. PSL2 X65M  o  PSL2 X65MS clase A
OD × pared × tipo de longitud × cantidad (m o juntas)
Extremos: liso / biselado (n.º de plano)
Anexos: G / H (clase A|L|F) / J / N — según aplique
Temperatura de CVN; DWTT sí/no (si D ≥ 508 mm)
END de placa / cuerpo más allá del Anexo E: sí/no
Recubrimiento / CWC / revestimiento interno
Parte inspectora; EN 10204 3.1 o 3.2
Puerto de destino
Solicite una cotización con el bloque de arriba lleno.
Leer el MTC LSAW
- El código de proceso muestra SAWL (o la designación soldada acordada); grado y PSL coinciden con el estarcido.
- Límite elástico / tracción dentro de la ventana PSL2 para ese grado (Grado B tracción ≤ 655 MPa; amargo ≤ 625 MPa cuando aplica el Anexo H).
- Y/T ≤ 0,93 cuando se requiera para el OD.
- La fórmula de CE coincide con el nivel de carbono en PSL2.
- El promedio de CVN y la regla de 75 % de probeta individual pasan a la temperatura pedida.
- El END de costura y el RT de extremo están registrados; la presión de hidrostática está registrada.
- La trazabilidad de número de colada / placa corre a través del conformado, la soldadura y la expansión.
Preguntas frecuentes
¿Cuál es la forma completa del tubo LSAW?
Tubo soldado por arco sumergido longitudinal — placa conformada en un cilindro y soldada a lo largo de una costura recta por soldadura de arco sumergido.
¿Qué significa tubo LSAW en API 5L?
Es tubería de línea hecha por el proceso SAWL: soldadura por arco sumergido longitudinal. Los grados, PSL, química y ensayos aún vienen de API 5L / ISO 3183, no de las letras «LSAW» solas.
¿El tubo DSAW es lo mismo que LSAW?
DSAW significa que la costura longitudinal se suelda por arco sumergido desde ambos lados. La mayoría del tubo de línea LSAW moderno es DSAW en ese sentido. En la OC use API 5L SAWL más grado y PSL; «DSAW» solo está incompleto.
LSAW frente a SSAW — ¿cuál debo pedir?
Pida LSAW para transmisión de gran OD y alta presión donde una costura recta corta y pared pesada basada en placa importan. Pida SSAW cuando una costura helicoidal y producción basada en bobina sean aceptables para agua, lodos o gran diámetro de menor presión. Detalles: LSAW frente a SSAW.
LSAW frente a ERW — ¿cuál es la diferencia?
ERW/HFW suelda bobina con un proceso de alta frecuencia y conviene a OD pequeño a medio. LSAW suelda placa con arco sumergido y conviene a gran OD / pared pesada. Véase tubo ERW.
¿Qué medidas de tubo LSAW son comunes?
La mayoría de las cotizaciones de proyecto caen en 16–60 pulg (406–1.524 mm) de OD con paredes de unos 6–50 mm. Algunas acerías pueden ir más grandes o más gruesas — trátelas como por pedido.
¿Suministran Charpy y DWTT en LSAW?
Sí. El Charpy es obligatorio en PSL2; temperaturas como 0 °C, −20 °C o −45 °C se fijan en la orden. El DWTT (≥ 85 % de cizalladura cuando se requiere) está disponible para tubo soldado con D ≥ 508 mm.
¿Qué END se requiere en costuras LSAW / SAWL?
Inspección ultrasónica de la costura SAW, más inspección radiográfica de cada extremo de tubo por al menos 200 mm, por API 5L Anexo E, salvo que una alternativa permitida se acuerde por escrito.
¿El LSAW puede usarse para servicio amargo o costa afuera?
Sí, cuando se pide como PSL2 con nombres de acero del Anexo H y/o J y el alcance de la acería cubre SAWL para esos anexos.
¿Qué debo poner en un RFQ de LSAW?
Edición, SAWL, ruta de conformado si está congelada, grado completo + PSL, OD × pared × longitud, anexos, CVN/DWTT, recubrimiento, nivel de inspección y puerto — use la lista de verificación de arriba.
Obtenga precios de tubo LSAW
Envíe OD, pared, grado, PSL, cantidad y destino a través de solicitar cotización. Confirmamos ruta de conformado, ensayos, recubrimiento y entrega por pedido.
A dónde ir ahora
- Especificación de tubo API 5L — resumen de la 47.ª edición
- LSAW frente a SSAW · PSL1 frente a PSL2
- Tubo espiral SSAW · Tubo ERW · Tubería de línea sin costura
- Grado B · X52 · X60 · X65
- Tabla de dimensiones de tubo · Calculadora de peso · Tubo recubierto
Materiales
- Acero al carbono
Aplicaciones típicas
- Líneas principales de transmisión de petróleo y gas de larga distancia
- Transmisión de agua de alta presión
- Líneas principales de distribución de gas de ciudad
- Ductos costa afuera y costeros
- Líneas de agua circulante de plantas de energía
Inspección y ensayos
- Ensayo ultrasónico al 100% de la costura de soldadura
- Ensayo radiográfico (RT) en la costura
- Prueba de presión hidrostática
- Ensayo de impacto Charpy en V
- Inspección ultrasónica de cuerpo completo a pedido
- Inspección de tercera parte (SGS, BV, TUV)
| Embalaje | Embalaje marítimo de exportación: atado por medida, tapones plásticos en ambos extremos, protección anticorrosiva a pedido, estarcido con medida, grado y número de colada. |
|---|---|
| Cantidad mínima (MOQ) | Un atado o un camión completo; se aceptan medidas mezcladas dentro de un atado. |
| Plazo de entrega | Medidas en stock: 7-15 días. Corrida de acería o fuera de stock: 4-6 semanas después de la confirmación del pedido. |
¿Necesita este producto? Indique medida, grado, cantidad y puerto de destino y le responderemos con disponibilidad y precio.
Solicitar cotización