
Bridas socket weld de diámetro pequeño según ASME B16.5, forjadas en acero al carbono, aleado e inoxidable para líneas de instrumentos, servicios y alta presión de diámetro pequeño.
- Norma: ASME B16.5, ASTM A105, ASTM A182, ASTM A350
- Grados: A105, A350 LF2, F11, F22, F304, F304L, F316, F316L
Especificaciones
| Diámetro exterior | 1/2" - 4" según ASME B16.5 (clases más altas hasta 2 1/2") |
|---|---|
| Cédula | Solo diámetro exterior y pared del tubo; el tubo encaja en el agujero del socket |
| Largo | Espesor de brida y profundidad de socket según ASME B16.5 |
| Extremos | Cara realzada (RF), cara plana (FF) o junta tipo anillo (RTJ) |
| Tratamiento superficial | Óxido negro, aceite antioxido, galvanizado en caliente o acabado mecanizado |
| Proceso de fabricación | Forjada y mecanizada |
| Clase de presión | Class 150, 300, 600, 900, 1500, 2500 |
| Tipo de conexión | Tubo insertado en el socket, una sola soldadura de filete exterior |
Dimensiones de brida Clase 150 ASME B16.5
Diámetro exterior de brida, espesor mínimo de brida, círculo de pernos, pernería y cara realzada, en milímetros, para NPS 1/2 a 12 pulg. Estas dimensiones las fijan la medida y la clase de presión y son comunes a los tipos de brida de esta línea; el agujero, el cubo, el socket o el detalle de rosca cambia con el tipo y se confirma en el plano o en la cotización. El espesor incluye la cara realzada de 1,6 mm.
| NPS | DN | OD de brida (mm) |
Esp. mín. (mm) |
Círculo de pernos / PCD (mm) |
Pernos | Tamaño de perno | Diám. agujero (mm) |
Diám. cara realzada (mm) |
|---|---|---|---|---|---|---|---|---|
| 1/2 | 15 | 88,9 | 11,2 | 60,5 | 4 | M14 | 15,9 | 34,9 |
| 3/4 | 20 | 98,6 | 12,7 | 69,9 | 4 | M14 | 15,9 | 42,9 |
| 1 | 25 | 108,0 | 14,3 | 79,4 | 4 | M14 | 15,9 | 50,8 |
| 1-1/4 | 32 | 117,5 | 15,9 | 88,9 | 4 | M14 | 15,9 | 63,5 |
| 1-1/2 | 40 | 127,0 | 17,5 | 98,6 | 4 | M14 | 15,9 | 73,0 |
| 2 | 50 | 152,4 | 19,1 | 120,7 | 4 | M16 | 19,1 | 92,1 |
| 2-1/2 | 65 | 177,8 | 22,4 | 139,7 | 4 | M16 | 19,1 | 104,8 |
| 3 | 80 | 190,5 | 23,9 | 152,4 | 4 | M16 | 19,1 | 127,0 |
| 3-1/2 | 90 | 215,9 | 23,9 | 177,8 | 8 | M16 | 19,1 | 139,7 |
| 4 | 100 | 228,6 | 23,9 | 190,5 | 8 | M16 | 19,1 | 157,2 |
| 5 | 125 | 254,0 | 23,9 | 215,9 | 8 | M20 | 22,2 | 185,7 |
| 6 | 150 | 279,4 | 25,4 | 241,3 | 8 | M20 | 22,2 | 215,9 |
| 8 | 200 | 342,9 | 28,4 | 298,5 | 8 | M20 | 22,2 | 269,9 |
| 10 | 250 | 406,4 | 30,2 | 362,0 | 12 | M24 | 25,4 | 323,9 |
| 12 | 300 | 482,6 | 31,8 | 431,8 | 12 | M24 | 25,4 | 381,0 |
Datos según ASME B16.5; confirme contra la especificación del proyecto antes de la fabricación. Las medidas por encima de 12 pulg y las Clases 300 a 2500 siguen el mismo esquema y se cotizan contra la especificación. Envíe la medida, la clase, la cara y el puerto de destino y confirmaremos disponibilidad y precio en un día hábil.
Qué es una brida socket weld
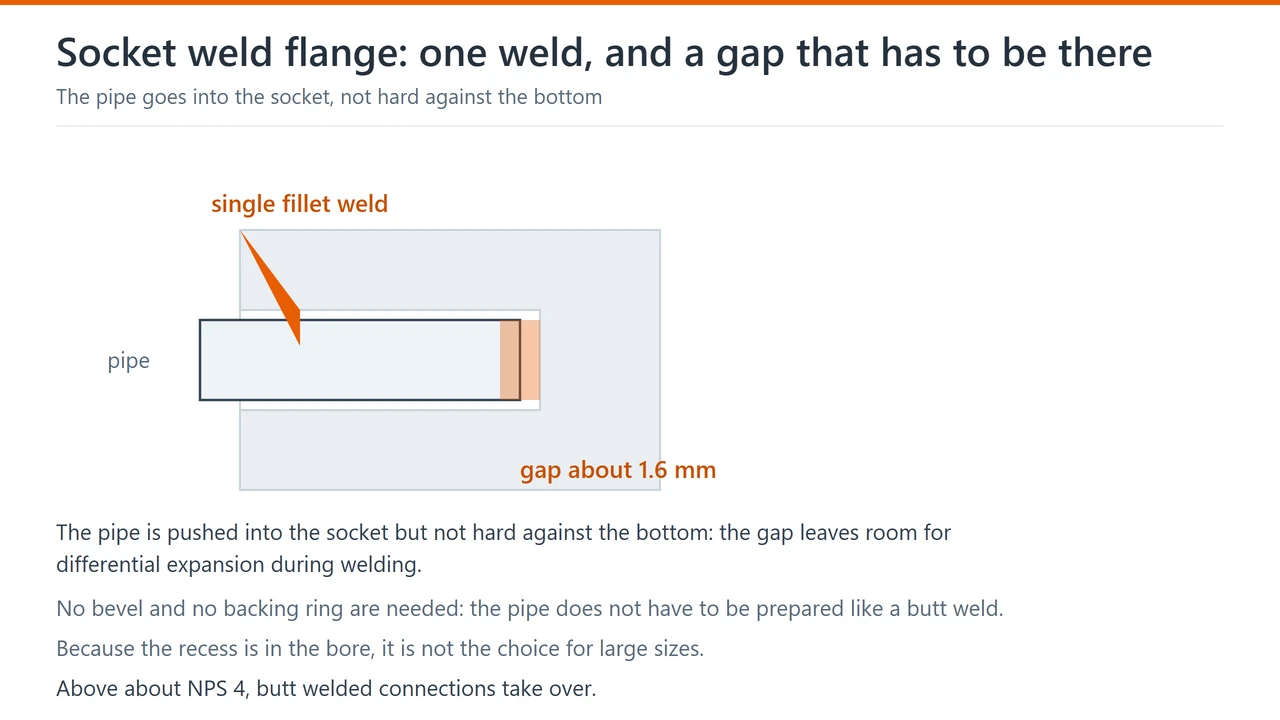
Una brida socket weld tiene un socket rebajado en su agujero. El extremo del tubo se inserta en el socket y se corre una sola soldadura de filete por el exterior, de modo que el tubo no necesita biselarse y no se requiere anillo de respaldo. Como el tubo queda dentro del socket, las dos piezas se mantienen en escuadra entre sí mientras se hace la soldadura, que es exactamente lo que el trabajo de diámetro pequeño necesita: una soldadura a tope de diámetro pequeño es difícil de ejecutar y de examinar.
Gama de medidas y dónde encaja
Las bridas socket weld son un producto de diámetro pequeño. ASME B16.5 las tabula hasta NPS 4 en las clases más bajas, y las clases más altas se detienen en NPS 2 1/2, de modo que una brida socket weld no puede pedirse en las medidas mayores. Los usos típicos son líneas de instrumentos y de impulso, drenajes y venteos de diámetro pequeño, puntos de inyección química y muestreo, trazado de vapor y conexiones de diámetro pequeño en equipos de alta presión donde se prefiere una junta soldada a una roscada.
Puntos de instalación que deciden si fuga
El tubo se empuja en el socket pero no a tope contra el fondo: se deja una holgura de unos 1,6 mm antes de soldar, para que el tubo pueda dilatarse con el calor de la soldadura sin agrietar la soldadura ni la brida. Omitir esa holgura es la causa más común de una soldadura socket agrietada. La soldadura única es de filete, por lo que se examina con líquidos penetrantes o partículas magnéticas en lugar de radiografía. El extremo del tubo debe cortarse en escuadra y desbarbarse, y el socket debe estar seco y limpio antes del montaje.
Limitaciones a conocer
Como la soldadura es de filete, una junta socket weld no puede radiografiarse, y no debe usarse en servicio cíclico severo. El fluido puede acumularse en la holgura entre el extremo del tubo y el fondo del socket, por lo que las bridas socket weld se evitan en servicio altamente corrosivo o amargo donde la corrosión por grieta es un riesgo. Y como el rebaje está en el agujero, una conexión socket weld no es la opción para medidas grandes: por encima de NPS 4, las conexiones soldadas a tope toman el relevo.
¿Cuál es la gama de medidas de una brida socket weld?
ASME B16.5 tabula las bridas socket weld hasta NPS 4, y las clases más altas solo hasta NPS 2 1/2. En la práctica se usan en líneas de diámetro pequeño, aproximadamente NPS 1/2 a 2, y las líneas mayores usan bridas soldadas a tope.
¿Brida socket weld o brida roscada: cuál elegir?
Elija socket weld donde se acepta una junta soldada y es importante una junta estanca, por ejemplo en líneas de diámetro pequeño de alta presión. Elija roscada donde no se permite soldar: durante empalmes a una planta en operación, en áreas clasificadas, o donde la junta pueda tener que desarmarse. Una junta socket weld es más fuerte y menos propensa a aflojarse bajo vibración; una junta roscada puede desarmarse pero es más propensa a fugas bajo ciclado térmico.
¿Por qué se deja una holgura en el fondo de una brida socket weld?
El tubo se dilata cuando se calienta por la soldadura. Si ya está a tope contra el fondo del socket no hay dónde vaya esa dilatación, y la tensión puede agrietar la soldadura o distorsionar la brida. Una holgura de unos 1,6 mm antes de soldar le da al tubo espacio para moverse.
¿Se puede radiografiar una junta socket weld?
No. La soldadura es de filete y la radiografía no puede resolverla de forma útil, por lo que el examen especificado es con líquidos penetrantes o partículas magnéticas. Esa es una de las razones por las que una conexión socket weld no se usa en trabajos críticos de alta presión donde se requiere un examen volumétrico completo.
Secuencia de soldadura y control de holgura en una brida socket weld
Una junta socket weld se hace en cinco pasos, y la holgura define los otros cuatro.
| Paso | Qué se verifica | Qué pasa si se omite |
|---|---|---|
| Corte en escuadra y desbarbado | Extremo del tubo cortado en escuadra, rebaba eliminada, socket limpio y seco | Una rebaba mantiene el tubo fuera del fondo, o cae dentro del socket; ambas se manifiestan como una soldadura incompleta |
| Marcar la profundidad de inserción | El tubo se marca para que la profundidad de inserción se vea después de soldar | Sin una marca no hay forma de saber si el tubo llegó al fondo |
| Fijar la holgura | Se deja una holgura de unos 1,6 mm entre el extremo del tubo y el fondo del socket | El tubo a tope contra el fondo no tiene dónde dilatarse al calentarse, y la soldadura o la brida se agrieta |
| Puntear y escuadrar | Puntear y luego verificar la cara de la brida en escuadra con el eje del tubo | Una brida fuera de escuadra asienta la junta de forma desigual |
| Soldar y examinar | Soldadura de filete única, luego líquidos penetrantes o partículas magnéticas, con el tamaño del cateto verificado contra el plano | Las soldaduras de filete subdimensionadas o agrietadas no se ven desde el exterior y no pueden encontrarse por radiografía |
Qué deben mostrar los documentos y registros
- En la brida: la clase, la medida, el grado y el número de colada en el marcado, con un certificado de acería EN 10204 3.1, y 3.2 o inspección de tercera parte donde el proyecto lo requiera.
- En la soldadura: la referencia del procedimiento de soldadura, la identificación del soldador, la holgura realmente fijada y el resultado del examen con líquidos penetrantes o partículas magnéticas.
- En el plano de la brida: los diámetros interior y exterior del socket importan tanto como la cara: un socket demasiado profundo oculta el extremo del tubo, y uno demasiado poco profundo deja a la soldadura sin nada donde fusionarse.
Fuente: las dimensiones de socket weld y las clases de presión provienen de ASME B16.5; la holgura, el método de examen y los requisitos de registro son los del código de tuberías aplicado a la instalación, y deben confirmarse contra la especificación del proyecto.
Grados suministrados y propiedades mínimas
El grado fija la resistencia mínima y la química. La tabla siguiente indica los requisitos que distinguen los grados de material de brida forjada que se piden con más frecuencia; la tabla completa de composición y propiedades mecánicas de cada grado está en su propia página.
| Grado | Límite elástico | Resistencia a la tracción |
|---|---|---|
| A105 (acero al carbono forjado) | 250 MPa (36.000 psi) | 485 MPa (70.000 psi) |
| F316 (acero inoxidable forjado) | 205 MPa mín. (30.000 psi) | 515 MPa mín. (75.000 psi) |
La tabla completa de química y propiedades mecánicas de cada grado, con las notas que la califican, está en la página individual del grado – por ejemplo brida ASTM A105. El grado inoxidable tiene el mayor requisito de tracción pero el menor límite elástico mínimo, de modo que los dos no son intercambiables solo por la tabla de resistencia. La clase de presión fija las dimensiones de la brida, por lo que el grado no fija la pared.
Fuente: límite elástico mínimo especificado y resistencia a la tracción de cada grado, según ASTM A105 / ASME SA105 y ASTM A182 / ASME SA182. La norma nombrada junto a cada grado es el documento rector.
Descargar ficha técnica de brida socket weld (PDF) Una página: gama de suministro, grados y medidas clave, qué indicar en la consulta y los documentos de inspección que acompañan el pedido. La norma es el documento rector.
Qué decide el precio
No hay precio de lista para las bridas: el mismo plano puede cotizarse a números diferentes según siete factores. Envíelos y la cotización llega en un día hábil.
| Factor | Por qué mueve el precio | Qué enviar |
|---|---|---|
| Grado de material | El carbono A105 es la base; los grados F316, F51 y aleados cuestan más y tardan más en conseguirse | El grado, o la clase de línea |
| Medida y clase de presión | El peso y el tiempo de forja aumentan con ambos | NPS y clase |
| Cara | RTJ y caras especiales añaden mecanizado | RF, FF o RTJ |
| Agujero o cédula | Una brida de cuello se mecaniza al agujero según la pared del tubo, de modo que la cédula es parte del precio | La cédula del tubo |
| Cantidad | La preparación se reparte entre las piezas; un lote pequeño carga más por pieza | Piezas, o peso total |
| Inspección y certificado | EN 10204 3.2 e inspección de tercera parte añaden costo y tiempo | 3.1 o 3.2, y si se requiere SGS, BV o TUV |
| Destino e Incoterm | El flete y el embalaje siguen al puerto | Puerto de destino, FOB / CFR / CIF |
Respondemos en un día hábil. Envíe los siete puntos anteriores con la cantidad y el puerto de destino. Envíe la especificación o Envíe la especificación por WhatsApp.
Materiales
- Acero al carbono forjado
- Acero aleado forjado (Cr-Mo)
- Acero inoxidable forjado
Aplicaciones típicas
- Líneas de instrumentos y de impulso
- Conexiones de servicio, drenaje y venteo de diámetro pequeño
- Puntos de inyección química y muestreo
- Conexiones de alta presión de diámetro pequeño
- Trazado de vapor y líneas auxiliares
Inspección y ensayos
- Inspección dimensional según ASME B16.5
- Ensayo químico y mecánico según ASTM
- PMI en acero aleado e inoxidable
- Ensayo de dureza
- Examen de la soldadura con líquidos penetrantes o partículas magnéticas a pedido
| Embalaje | Embalaje marítimo de exportación: cajas de madera o pallets, etiquetado con medida, grado y número de colada; protección anticorrosiva a pedido. |
|---|---|
| Cantidad mínima (MOQ) | Por pieza, se aceptan medidas mezcladas; sin mínimo en artículos estándar. |
| Plazo de entrega | Artículos en stock: 5-10 días. Contra pedido: 3-5 semanas después de la confirmación del pedido. |
¿Necesita este producto? Indique medida, grado, cantidad y puerto de destino y le responderemos con disponibilidad y precio.
Solicitar cotización