La inspección antes del embarque es la última oportunidad de encontrar una no conformidad mientras el material está todavía en el fabricante o en el almacén, donde la corrección es posible. Cuando la tubería ya está en el agua, un problema dimensional o documentario se convierte en un reclamo, un retraso o una discusión. La inspección debe seguir un plan de inspección y ensayo y dejar un rastro documental en cada punto de retención y de testigo.
Qué debe verificar la inspección
- Identidad Número de colada, medida, grado, especificación y marcado.
- Dimensiones Diámetro exterior, espesor de pared, largo, rectitud, preparación de extremos y bisel.
- Superficie Laminaciones, grietas, picadura, daño en el recubrimiento y material extraño.
- Soldadura Perfil de la soldadura, evidencia de reparaciones y resultados de examen no destructivo cuando se exigen.
- Ensayos Resultados de ensayos mecánicos, de impacto, prueba hidrostática y ensayos complementarios.
- Documentos Certificado de calidad, lista de empaque, informes de inspección y nota de liberación.
ITP: puntos de retención y puntos de testigo
| Punto | Qué significa | Acción del comprador |
|---|---|---|
| Punto de retención | El trabajo no puede continuar hasta que el comprador o el inspector aprueben | Asistir o delegar en un inspector designado y registrar el resultado |
| Punto de testigo | El comprador puede asistir; el trabajo puede continuar si no se arregla asistencia | Decidir de antemano a qué puntos asistir |
| Punto de revisión | El documento debe presentarse para revisión | Revisar antes del siguiente paso de producción |
El plan de inspección y ensayo debe acordarse antes de producir. Añadir un punto de testigo después de que empezaron los ensayos puede ser imposible o puede significar repetir un ensayo.
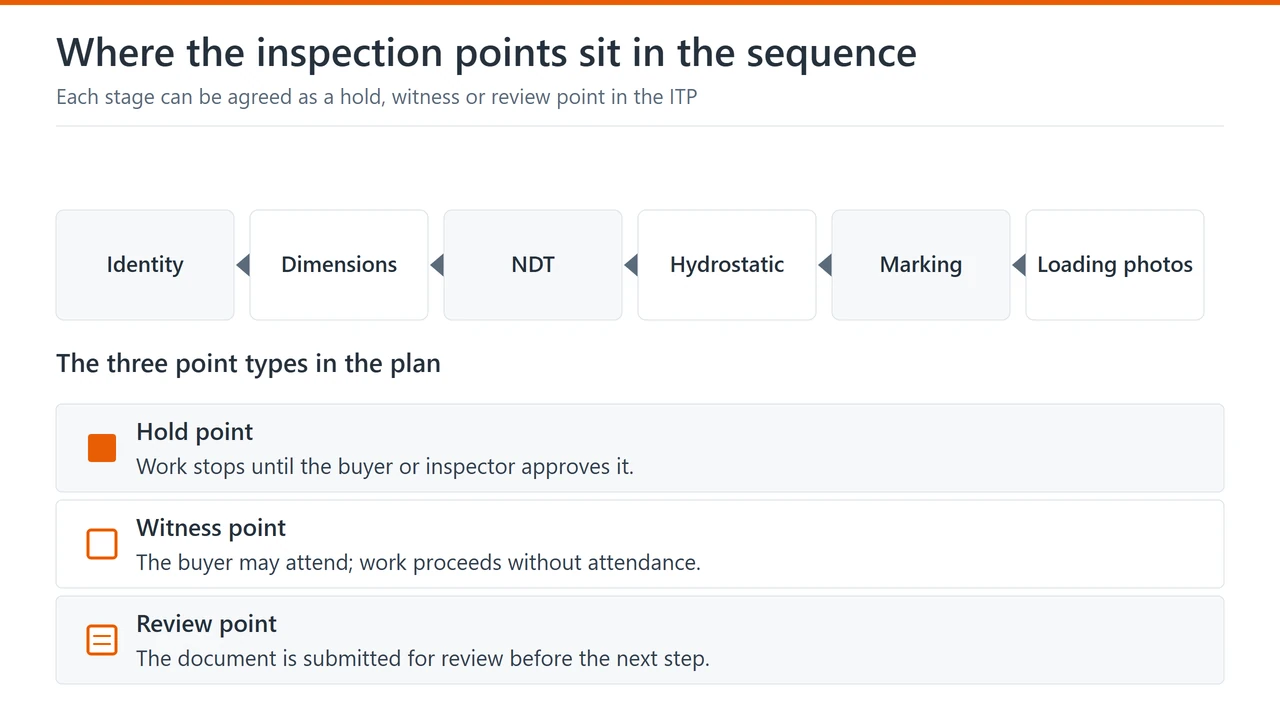
Controles dimensionales, END e hidrostática
La inspección dimensional no es un vistazo al azar. Verifique el diámetro exterior, el espesor de pared y el largo contra la norma y la orden de compra, y registre el método y los instrumentos usados. En tubería soldada, confirme que el cordón se examinó con el método no destructivo que exige el proceso. La presión de prueba hidrostática, el tiempo de mantenimiento y cualquier caída de presión deben ser rastreables a la gráfica o al registro del ensayo, no declarados como «probado».
Marcado, embalaje y fotografías previas a la carga
Antes de cargar el material, fotografíe el marcado, las etiquetas de los atados, los protectores de extremo, la condición del recubrimiento y la estiba. Las fotografías deben mostrar suficiente contexto para identificar el atado después. Guarde una copia de la lista de empaque junto a las fotos. Esa es la evidencia que usará si un atado llega mojado, corrido, sin etiquetas o dañado en tránsito.
Documentos que hay que conservar
- ITP Plan de inspección y ensayo aprobado, con los puntos de testigo y retención marcados.
- Certificado Certificado EN 10204 3.1 o 3.2 con trazabilidad de colada.
- Informes END, hidrostática, impacto y cualquier ensayo complementario.
- Liberación Nota de liberación firmada antes del embarque.
- Fotos Marcado, embalaje, recubrimiento y condición de carga.
Por dónde seguir
- Control de calidad: alcance de inspección y ensayos
- EN 10204 3.1 vs 3.2: tipos de certificado y quién firma
- Prueba hidrostática: presión, tiempo y qué revisar en el informe
- Solicitar cotización: envíe la especificación y el puerto de destino
¿Necesita coordinar una inspección previa al embarque? Envíe la norma, el grado, el diámetro exterior, el espesor de pared, el largo y la cantidad, y respondemos con disponibilidad y precio.
Lectura relacionada: